
联系我们

精密无缝钢管_无缝钢管厂家采购
更新时间:2026-11-07 22:59:34 ip归属地:陕西,天气:小雨,温度:9-11 浏览次数:8 公司名称: 龙丽金属材料(陕西省分公司)
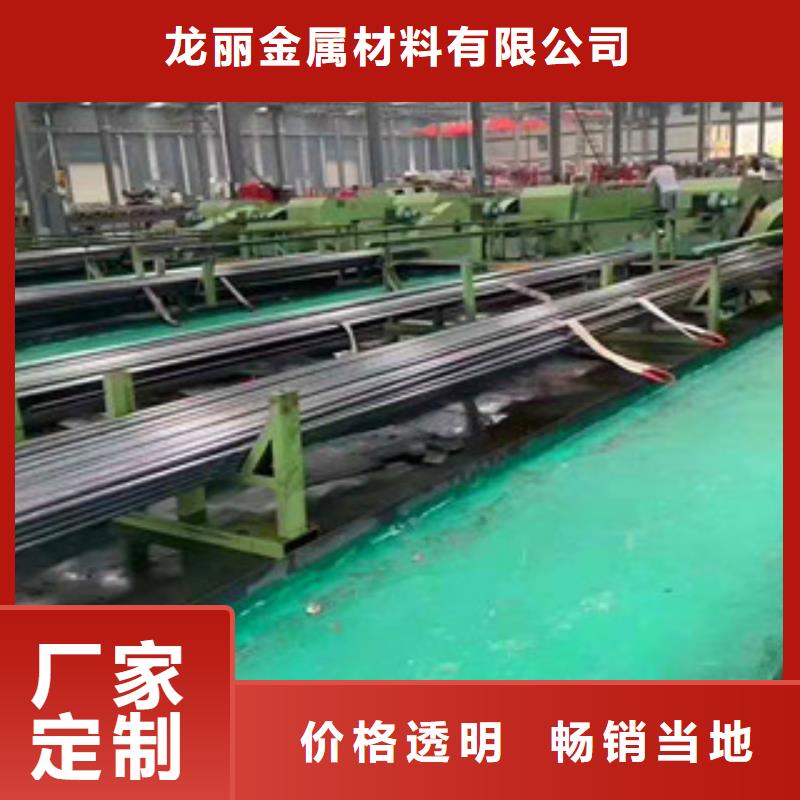


精密钢管管材定径
在纵轧或斜轧定径机上对空心荒管进行的不带芯棒的小变形量的纵轧或斜轧,目的是使荒管获得规定的外径尺寸。纵轧定径机的架数一般为5~12架,多为单独驱动的二辊式连轧机,工作机架与地平面呈45。布置,相邻机架互呈90。布置。增加定径机架数可扩大产品规格,给生产带来了方便。斜轧定径在二辊或三辊式定径机上进行,一般多配置在三轧斜轧管机组(见热轧无缝管机组)中。与纵轧定径相比较,斜轧定径的精密钢管外径精度高,椭圆度小,更换规格品种方便,不需要换辊,只要调整轧辊间距即可;缺点是生产率低。


精密钢管无张力减径
在多机架的减径机中对空心荒管进行的不带芯棒、不带张力的连轧工序,目的是获得小直径的长管材,以扩大产品规格和提高机组生产能力。无张力减径机和纵轧定径机(见管材定径)相同,但减径机的机架数目多达15~22架。
减径机轧制空心荒管的过程如图1所示。管子喂入轧辊后与孔型侧壁abcd四点接触,之后产生压扁变形。压扁变形是指管子截面积不变化,仅形状由圆变为椭圆,属于塑性弯曲。到管子与孔型壁相接触时压扁停止,减径变形开始,直至管子离开变形区。无张力减径机每架变形量较小,一般延伸系数不超过1.03~1.055。轧制薄壁管时变形过大会产生轧折缺陷。(图2)
经无张力减径后管壁要增厚,减径前后的壁厚关系可用以下经验公式确定:
对于壁厚小于15mm的成品管
S0=S[1-0.0044(D0-D)]
对于壁厚大于15mm的成品管
S0=S-(D0-D)/14.9
式中D0、D分别为减径前后管子的直径;S0、S分别为减径前后的壁厚。用上式求出的壁厚变化值含有平均值的意义,因为实际壁厚变化沿孔型周边的分布是不均匀的,如图3所示。由图3可见,增厚值以辊缝处(Ⅲ一Ⅲ截面) ,孔型顶部(I—I截面)小,在45。方向(Ⅱ一Ⅱ截面)次之。由于减径机为连轧机,成品管终的壁增厚由各架累积而成,累积后壁厚分布是45。方向处壁厚小。(见图4)


大口径精密钢管集装箱体积重量计算
| 集装箱类型 | 外形尺寸 | 内部尺寸 | 内部容积 | 自重 | 装载 |
| 20标准箱 | 长:6058MM 宽:2438MM 高:2591MM | 长:5898MM 宽:2350MM 高:2390MM | 33.1M | 2200kg | 21800kg |
| 40标准箱 | 长:12192MM 宽:2438MM 高:2591MM | 长:12032MM 宽:2350MM 高:2390MM | 67.6M | 3800kg | 26680kg |


龙丽金属材料(陕西省分公司)是一家集贸易、加工、配送为一体的服务型公司。我司主要经营 陕西本地内外抛光无缝钢管、陕西就近燃气无缝钢管、陕西12Cr1MoV无缝钢管等。我们始终坚持以客户为先,客户至上的服务宗旨,尽力为客户提供便利,竭诚为广大新老客户服务。欢迎来电咨询。
